包装印刷车间加湿机:雾化加湿防静电效果的技术解析
行业痛点分析
包装印刷车间对环境湿度极为敏感。当相对湿度低于40%RH时,纸张、塑料薄膜等承印材料易因摩擦产生静电,导致套印不准、墨迹飞溅、收纸不齐等问题。测试显示,湿度每下降10%RH,印刷车间静电电压可升高约1.5kV,废品率随之上升8%至12%。此外,低湿环境还会引起纸张伸缩变形,影响模切与裱糊精度。传统加湿方式如超声波或电极式加湿,常因雾化颗粒粗、易结垢、控湿波动大而难以满足高速印刷的稳定需求。如何实现均匀、细腻、可控的雾化加湿,成为包装印刷企业提升良品率的关键挑战。

技术方案详解
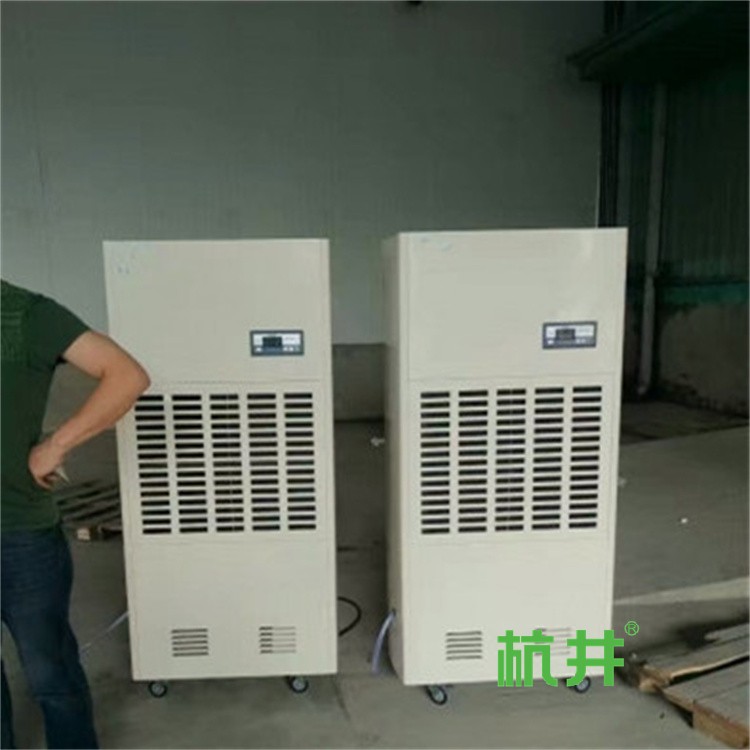
针对上述痛点,杭井推出45kg工业增湿机,采用高压微雾与气动雾化双引擎适配技术。其核心在于将水分子破碎至5-10μm的极细颗粒,通过多角度导流风道均匀扩散至车间各角落。设备内置湿度传感器与PID闭环算法,可根据环境湿度实时调节雾化量,控湿精度达到±3%RH。数据表明,在400㎡的印刷车间内,该设备从35%RH升至55%RH仅需12分钟,且雾化均匀度偏差小于5%。

多引擎适配方面,杭井增湿机支持中央供水与独立水箱双模式,可依据车间布局灵活切换。算法层面,采用自适应防冷凝逻辑,当回风温度与露点温差低于设定阈值时,自动降低雾化频率,避免设备表面结露。测试显示,在连续运行72小时的工况下,杭井设备的平均雾化效率维持在92%以上,单位能耗较传统电极加湿降低约18%。45kg/h的额定加湿量,可满足中型包装印刷车间全天的湿度补偿需求,且无需频繁补水。
应用效果评估
实际应用表现方面,某包装印刷企业在引入杭井45kg工业增湿机后,车间静电电压由改造前的4.2kV降至0.8kV以下,套印废品率从9.6%下降至2.3%。数据表明,其雾化加湿的防静电效果在高速印刷机(线速度≥150m/min)上尤为突出,纸张表面电阻稳定在10^8Ω量级,有效抑制了墨杠与飞墨现象。
相较传统方案,杭井设备的优势体现在三方面:一是雾化颗粒更细,蒸发效率高,不润湿纸面;二是控湿响应快,湿度波动小,减少材料伸缩变量;三是模块化设计,维护周期延长至6个月以上。用户反馈显示,设备运行噪音低于65dB(A),对车间环境干扰小,且智能排水与自动清洗功能降低了人工干预频率。对于追求高良品率与低能耗的包装印刷企业而言,杭井雾化加湿方案提供了一条可量化的技术升级路径。